




N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Maison / Nouvelles / Actualités de l'industrie / Un guide pratique de la CAO et de la CAM : utilisations, sélection et considérations clés
Un guide pratique de la CAO et de la CAM : utilisations, sélection et considérations clés
 2026.11.04
 Actualités de l'industrie
Une demande de devis arrive avec un fichier STEP, un dessin PDF et une date de livraison. Avant que l'atelier puisse établir un devis, il doit répondre à trois questions : la pièce peut-elle être maintenue, l'outil peut-il atteindre toutes les caractéristiques et la machine peut-elle maintenir la tolérance au temps de cycle indiqué. La CAO et la FAO répondent à ces questions dans l'ordre. La CAO définit la pièce ; CAM définit le mouvement qui le réalise. Le transfert entre eux est le point de départ de la plupart des erreurs d’estimation, des premiers articles abandonnés et des changements d’outils inattendus.
Ce que font réellement la CAO et la FAO
La CAO est le côté géométrie du flux de travail. Il produit le dessin 2D, le modèle 3D, la structure d'assemblage ainsi que les dimensions et tolérances qui définissent l'acceptation. Dans un atelier, le fichier CAO peut provenir du client, ou il peut être reconstruit à partir d'un dessin car le modèle fourni est incomplet. La CAO répond à une question : quelle est la pièce ?
La FAO commence avec cette géométrie mais répond à une question différente : comment la pièce est-elle fabriquée ? Le programmeur définit le brut, le maintien de la pièce, les assemblages d'outils, la séquence d'opérations, les paramètres de coupe, la stratégie d'arrosage et le parcours d'outil. Le résultat n'est pas un plus joli modèle. Il s'agit d'un ensemble d'instructions spécifiques à la machine, généralement du code G, ainsi que d'une feuille de configuration qui indique à l'opérateur quoi charger et où toucher.
| Question | CAO | CAM |
|---|---|---|
| Question principale | Quelle est la pièce ? | Comment est-il fabriqué ? |
| Entrée de base | Dessin client, numérisation, concept | Modèle 3D, définition du brut, cinématique machine |
| Sortie de base | Dessin 2D, modèle 3D, nomenclature | Parcours d'outil, programme CN, feuille de configuration |
| Risque principal | Tolérance ou donnée manquante | Post-processeur, marge de stock ou portée d'outil incorrects |
| Propriétaire typique | Ingénieur d'études, dessinateur | Programmeur FAO, machiniste |
La distinction est importante sur le plan commercial. Une modification de conception peut coûter des heures d’ingénierie. Un changement de CAM peut coûter un montage, un outil ou un cycle d'essai. Les traiter comme une seule étape cache les deux coûts.
Le transfert : la qualité du modèle devient la précision de la machine
Un modèle peut paraître parfait à l’écran et rester inutilisable en FAO. Les surfaces ouvertes, les solides qui se chevauchent, les unités mixtes et les références manquantes obligent le programmeur à reconstruire la géométrie, et chaque reconstruction introduit une possibilité de déplacer une entité. Pour les pièces tournées, le transfert le plus important est souvent l’axe de rotation et l’enveloppe du stock. Si l'axe du modèle ne correspond pas à l'axe de la broche dans CAM, la pièce sera usinée de manière excentrique, quel que soit le soin avec lequel le parcours d'outil est généré.
Avant de programmer, vérifiez le modèle par rapport au dessin plutôt que par rapport à l'écran :
- Unités et échelle. Confirmez les millimètres ou les pouces avant l'importation. Une erreur de facteur 25,4 peut survivre à plusieurs opérations avant de devenir évidente.
- Schéma de référence. Convenez des références ABC et faites en sorte que le décalage de travail CAM reflète le dessin.
- Etat des stocks. Définir le stock de barres, l'ébauche coulée ou le forgeage quasi net ; le stock change la profondeur de coupe, l'engagement de l'outil et le temps de cycle.
- Intention de fonctionnalité. Les filetages, chanfreins, congés, contre-dépouilles et reliefs ont besoin d'un but. Un chanfrein esthétique peut devenir une collision sur un outil orienté vers l'arrière.
- Pile de tolérance. La CAO affiche la géométrie nominale. Il ne présente pas de déflexion de serrage, de croissance thermique ou l'effet d'une plaquette émoussée.
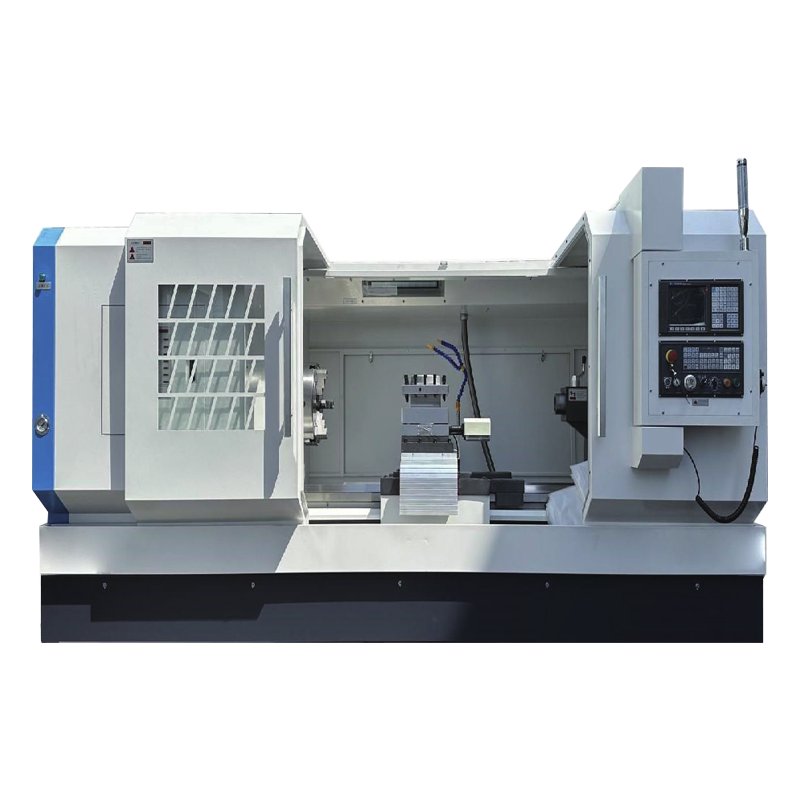
Pour les ateliers coupant des barres plus grandes ou effectuant des passes d'ébauche lourdes, un tour horizontal haute puissance avec un banc stable donne au programmeur la possibilité d'utiliser des profondeurs de coupe réalistes.
 Tour horizontal CNC haute puissance CK6150 Tour à plateau haute puissance avec alésage de broche de 82 mm et moteur de 7,5 kW, adapté aux barres plus grandes et à l'ébauche lourde avec CAM adapté. Voir le produit →
Du parcours d'outil au mouvement de la machine
La sortie CAM n'est pas universelle. Le post-processeur traduit un parcours d'outil générique en code attendu par une machine spécifique : positions de changement d'outil, orientation de la broche, codes M du liquide de refroidissement, mouvement de la contre-pointe, serrage du mandrin, poignées de main du ravitailleur de barres et synchronisation de la contre-broche. Un message proche mais incorrect peut produire un programme qui semble raisonnable à l'écran et qui se comporte mal sur la machine.
Les fonctionnalités de la machine modifient le travail de programmation plus que ce à quoi la plupart des acheteurs s'attendent :
- Nombre d'axes. Un tour à deux axes et un centre de tournage à trois axes avec un axe Y ou une contre-broche nécessitent des contrôles de collision et une logique de synchronisation différents.
- Configuration de la tourelle. Le nombre de stations, l'outillage dynamique et la capacité à double tourelle déterminent si une fonctionnalité peut être terminée dans une seule configuration ou nécessite une deuxième opération.
- Capacité de contrôle. La prise en charge des macros, la mémoire, l'anticipation et les cycles prédéfinis affectent la façon dont le programme est structuré et la vitesse à laquelle il peut s'exécuter sans attente.
- Tenue de travail. Les choix de mandrin, de pince, de lunette et de contre-pointe définissent le modèle de crosse et la zone accessible.
Sur un centre de tournage à coupe lourde, le programmeur doit également respecter la puissance et le couple de la broche. Un chemin qui semble efficace dans le logiciel peut bloquer la broche ou créer des vibrations si la profondeur de coupe dépasse ce que la machine peut absorber.
 Centre de tournage horizontal de coupe lourde NC-106D Centre de tournage de coupe lourde avec alésage de broche de 56 mm, broche de 11 kW et tourelle motorisée à 12 stations, à examiner lors de l'adaptation de la CAM au couple et à l'outillage de la broche. Voir le produit →
Une liste de contrôle pratique avant de vous engager
L’ordinateur reste l’endroit le moins cher pour détecter une erreur CAO/FAO. Le deuxième moins cher est un essai à sec. Le plus cher est un premier article mis au rebut sur une machine déjà réservée.
- Obtenez le fichier CAO natif et un fichier STEP neutre. Vérifiez les unités, les données et l’intégrité du modèle avant de proposer un devis.
- Convenez du stock et du support de travail. Confirmez la taille de la barre, les mâchoires du mandrin, le jeu des fixations et si la pièce a besoin d'une contre-pointe ou d'une lunette.
- Construisez la configuration CAM avec la cinématique réelle de la machine. Utilisez la tourelle, les porte-outils et le post-processeur réels, et non un démonstrateur générique.
- Simulez avec l'enlèvement de matière et la vérification des collisions. Recherchez les mouvements rapides dans le mandrin, les interférences du porte-outil et les éléments inaccessibles.
- Prouvez le programme et inspectez le premier article. Vérifiez les décalages d'outil, les décalages d'origine, la tolérance de première coupe et l'acceptation par rapport au dessin.
Cette séquence n'est pas de la paperasse. C'est le moyen le moins coûteux de détecter un mauvais rayon de plaquette, un chanfrein manquant ou une tourelle qui ne peut pas atteindre la face arrière.
Idées fausses courantes et leur coût
CAD/CAM est un bouton-poussoir. La CAM nécessite toujours des décisions concernant le stock, les outils, l'ordre des opérations et les points d'arrêt. Le logiciel peut calculer un chemin ; il ne peut pas décider si la pièce bougera lorsque le mandrin s'ouvrira.
N'importe quel post-processeur fonctionnera. Une publication générique peut produire du code qui semble correct et qui fonctionne mal. La hauteur de changement d'outil, l'orientation de la broche et la séquence d'arrosage sont spécifiques à la machine pour une raison.
La simulation prouve le rôle. La simulation prouve le mouvement, pas la dynamique. Il ne montrera pas le broutage d'une longue barre d'alésage ou la déviation d'une configuration faible.
La machine la moins chère est la pièce la moins chère. Si une machine moins coûteuse ajoute une deuxième configuration, un appareil supplémentaire ou un cycle plus lent, l'économie disparaît au stade du devis.
Faire correspondre la machine au travail
Les tours horizontaux et les centres de tournage conviennent aux travaux sur arbres, disques et manchons où la pièce tourne autour d'une ligne centrale stable. Les tours verticaux conviennent souvent mieux aux pièces de grand diamètre et de courte longueur, car le maintien de la pièce est plus stable et le chargement est plus simple. Les centres d'usinage verticaux traitent des pièces prismatiques avec des faces, des poches et des motifs de trous. La configuration CAM doit suivre la même logique : choisir la machine qui supprime le plus de configurations sans rendre la pièce plus difficile à tenir.
A série de tournage et de fraisage CNC horizontaux couvre généralement le tournage simple à deux axes jusqu'aux configurations d'outillage sous tension et de contre-broche. Cette gamme est importante car la même famille de pièces peut avoir besoin d'un tour de base aujourd'hui et d'un centre de tournage l'année prochaine.
Pour les grands anneaux, les brides et les arbres courts, un tour vertical à une seule colonne peut simplifier le maintien de la pièce et réduire la tentation de surplomber la pièce. Le tour vertical CNC à colonne unique CK5116B est un exemple de cette configuration.
 Tour vertical à colonne unique Siemens 808D CK-5116B Tour vertical à colonne unique avec mandrin hydraulique de 1 400 mm et diamètre de poteau d'outil maximum de 1 600 mm, utile pour les grands anneaux et brides où la simplicité de maintien de la pièce est importante. Voir le produit →
La CAO et la FAO ne sont pas des catégories de logiciels à comparer sur une liste de fonctionnalités. Ils constituent le transfert entre un dessin et une pièce découpée. Nettoyez le modèle, définissez honnêtement le stock et le support de travail, publiez-le sur la machine réelle et traitez le premier article comme un test plutôt que comme une production. De cette façon, la machine devient une partie prévisible du devis au lieu de la variable qui décide si le travail rapporte de l'argent.
