




N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Maison / Nouvelles / Actualités de l'industrie / Tour et fraiseuse CNC : fonctionnement, avantages et guide de sélection
Tour et fraiseuse CNC : fonctionnement, avantages et guide de sélection
 2026.09.09
 Actualités de l'industrie
Un atelier reçoit une demande de devis pour 500 arbres en acier inoxydable. Chaque arbre doit avoir le diamètre extérieur tourné, un filetage à une extrémité et un trou transpercé près de l'épaule. Sur un tour et un centre d'usinage distincts, chaque pièce est chargée deux fois et référencée deux fois. Sur un Tourneur et fraiseuse CNC , l'arbre est serré une fois ; la tourelle passe de l'outil de tournage à une perceuse entraînée, la broche se verrouille au bon angle et le trou est découpé avant que la pièce ne quitte le mandrin. Ce seul serrage constitue l’intégralité de l’analyse de rentabilisation.
Les machines de tournage-fraisage existent pour combler l'ancien écart entre la flexibilité des processus et la précision de la configuration. Ce guide explique comment fonctionne la classe de machines, quelles spécifications déterminent réellement si un modèle convient à vos pièces et ce qu'il faut vérifier avant de passer la commande.
Ce que fait réellement une machine de tournage et de fraisage CNC
Déclaré directement : il s’agit d’une plate-forme de tour horizontal CNC avec un outillage dynamique ajouté. La pièce tourne toujours pour les opérations de tournage, mais lorsque l'axe C verrouille la broche dans une position angulaire précise, les outils entraînés dans la tourelle tournent indépendamment et peuvent fraiser, percer, tarauder ou aléser des éléments avec le même serrage. La pièce n'étant jamais resserrée, chaque élément usiné partage la même référence de serrage.
La fondation tournante
Le banc, la poupée, le mandrin et la tourelle fonctionnent comme un tour CNC classique : les outils de tournage traitent les diamètres extérieurs, les faces, les rainures, les filetages et les alésages internes à des taux d'enlèvement de métal élevés. Un lit incliné permet aux copeaux de tomber hors de la zone de coupe et ajoute une rigidité structurelle, qui se reflète directement dans la finition de surface lors des passes lourdes.
La capacité de fraisage
Les outils entraînés donnent à la tourelle sa propre vitesse de coupe en rotation. Combinée au positionnement de la broche sur l'axe C, la machine peut usiner des méplats, des trous transversaux, des rainures de clavette, des fentes et des alésages décentrés qui nécessitaient autrefois un centre d'usinage séparé. Cet ajout transforme un tour à processus unique en une station de traitement complète.
Une configuration, une référence
L'effet opérationnel compte plus que le détail technique : vous supprimez l'erreur qui apparaît à chaque fois qu'une pièce est desserrée et re-référencée. La concentricité entre les éléments tournés et fraisés est alors contrôlée par la géométrie de la machine plutôt que par le jugement de l'opérateur, et la première partie d'un lot est déjà correcte au lieu d'attendre des essais de coupe.
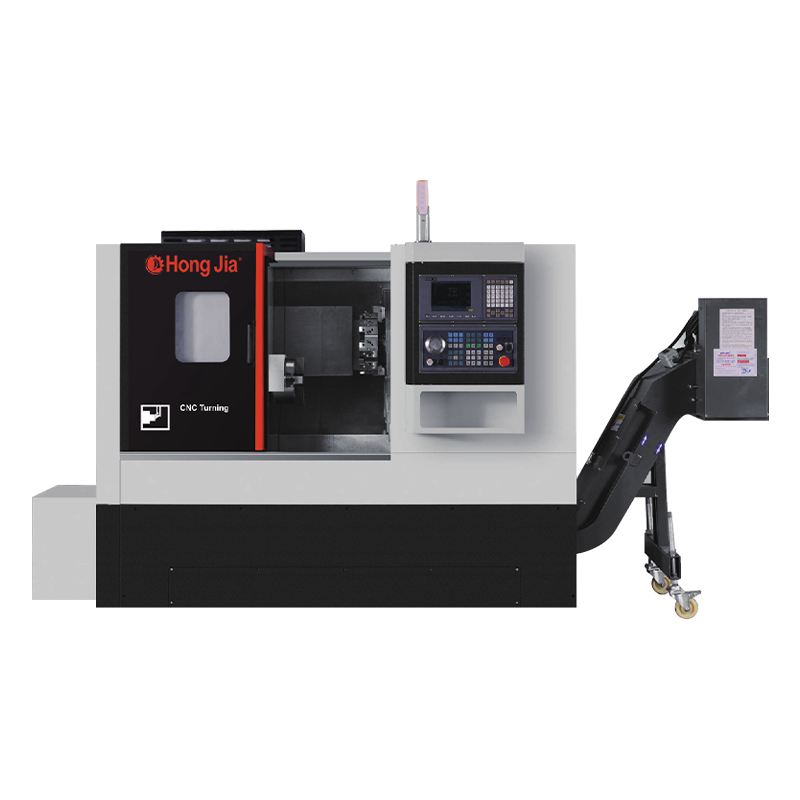
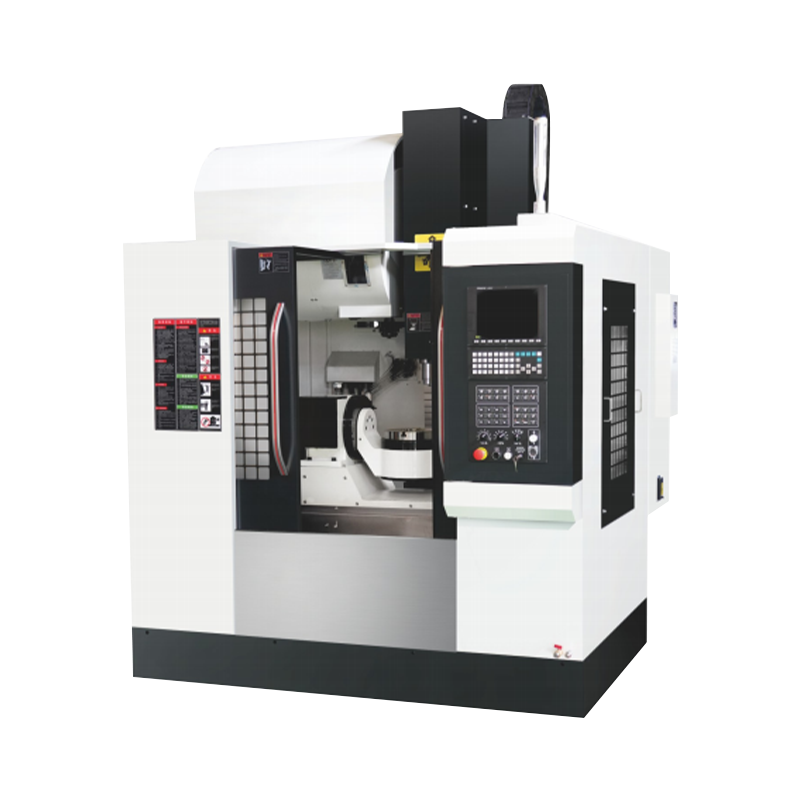
CNC de Hongjia Centre de tournage horizontal T36P est un exemple direct de cette catégorie : sa séquence d'outillage planifiée couvre le tournage, le perçage et l'alésage en un seul cycle de programme sans que la pièce ne se déplace d'une machine à l'autre.
Les six spécifications qui décident si cela convient
Une fiche de vente peut lister une vingtaine de paramètres. En pratique, six d’entre eux déterminent si la machine peut contenir vos pièces, couper votre matière et respecter vos tolérances. Comparez d’abord ces chiffres, avant d’examiner les fonctionnalités optionnelles.
| Paramètre | Ce que cela signifie | Valeur typique de taille moyenne | Pourquoi c'est important |
|---|---|---|---|
| Diamètre de tournage maximum | Le plus grand mouvement de pièce à usiner qui dégage le lit, l'outillage et le flux de copeaux | 350-500 mm | Les pièces à brides et les mâchoires personnalisées nécessitent une hauteur libre |
| Longueur de tournage | Partie la plus longue que la machine peut supporter entre les centres | 500 à 1 500 millimètres | Les arbres plus longs nécessitent un lit plus long ou un modèle différent |
| Vitesse de broche | Vitesse de rotation maximale de la broche principale | 4 500 à 6 000 tr/min | La finition de petits diamètres ne peut atteindre de bonnes vitesses de surface qu'à des régimes élevés |
| Stations d'outils pilotées | Nombre de positions de tourelle capables d'exécuter des outils rotatifs sous tension | 8 à 14 postes | Plus de stations en direct permettent à un programme d'effectuer plus d'opérations |
| Résolution de l'axe C | Plus petit pas de positionnement angulaire de la broche | 0,001° | Une résolution fine maintient les trous transversaux et les méplats à angle droit |
| Précision du positionnement | Précision linéaire reproductible des axes coulissants | ±0,005–0,01 mm | Limite directement les tolérances de dessin que vous pouvez conserver |
Pour la plupart des ateliers, un centre de tournage horizontal de taille moyenne avec un diamètre de tournage maximum d'environ 400 à 500 mm et une longueur de tournage d'environ un mètre constitue le point de départ pratique. Si vos pièces se situent clairement à l'intérieur de ces dimensions, choisissez le cadre le plus léger et investissez le budget économisé dans l'outillage ou l'automatisation.
Choisissez la configuration dans la pièce, pas dans la brochure
Pour presque tous les acheteurs, la règle pratique est la suivante : achetez la plus petite machine capable de contenir les pièces que vous utilisez aujourd'hui ainsi que la plupart des pièces que vous proposez, avec toutes les opérations effectuées en un seul serrage. Un cadre plus grand que nécessaire coûte de l’argent, de l’espace au sol et même des performances de coupe sur de petites pièces.
1
Mesurer la véritable enveloppe
Le diamètre de tournage et l'entraxe maximum doivent couvrir votre plus grande pièce ainsi que la hauteur de la mâchoire et l'approche de l'outil. Un arbre à bride modifie les exigences plus que son diamètre nominal ne le suggère, alors mesurez l'ébauche finie, et non la dimension de base du dessin.
2
Adaptez la puissance au matériau
Les alliages inoxydables, traités thermiquement et à haute dureté nécessitent davantage de couple de broche et de rigidité structurelle que de vitesse maximale. Vérifiez le couple nominal à la vitesse de fonctionnement plutôt qu'à la puissance maximale, car c'est le chiffre qui régit les performances réelles d'ébauche.
3
Comptez les fonctionnalités qui nécessitent des outils pilotés
Les trous transversaux, les plats, les rainures de clavette, les fentes et les alésages excentriques nécessitent chacun une station active et une fonction d'axe C. Laissez des stations actives de rechange dans la tourelle pour de futurs travaux ; la différence entre pouvoir proposer une nouvelle pièce ou la refuser réside souvent dans une seule position.
4
Planifier le niveau d'automatisation
Les lots importants justifient des broches doubles ou un transfert automatique des pièces. La production mixte en petites séries est mieux servie par une tourelle standard avec outils entraînés et changement rapide. L'ordre de décision complet (enveloppe, matériau, caractéristiques, taille du lot) est couvert dans notre guide séparé sur comment choisir une machine de tournage et de fraisage CNC horizontale .
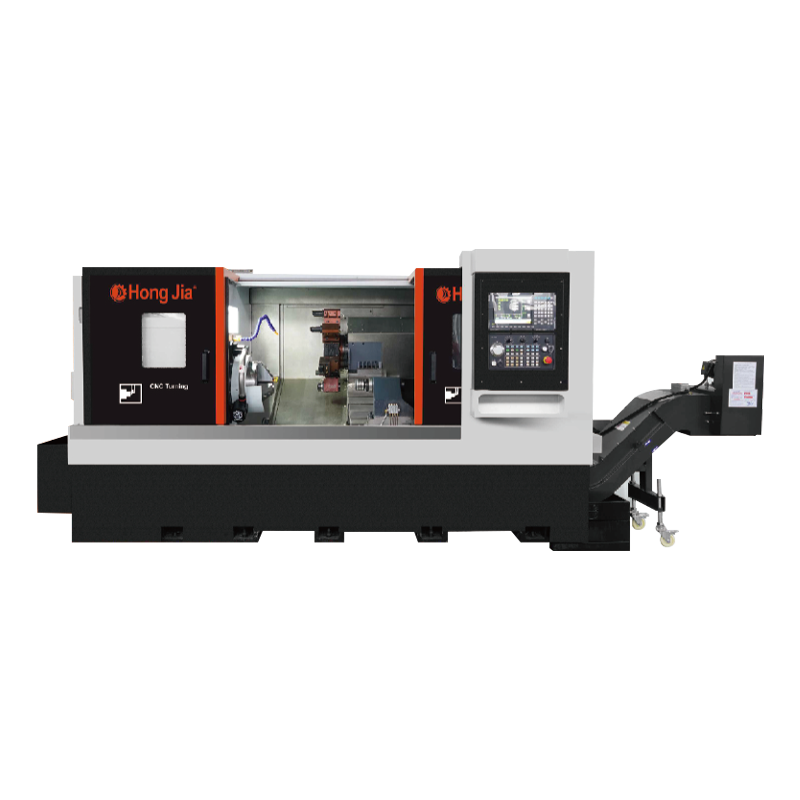
Pour les arbres complexes nécessitant un usinage aux deux extrémités, une configuration d'amarrage automatique à double broche peut réduire considérablement le temps de cycle total, car la pièce est transférée directement d'une broche à l'autre sans configuration supplémentaire. Le NC106DS de Hongjia est construit autour de ce principe.
Attentes réalistes en matière de précision
La précision est une relation entre les caractéristiques usinées, et non un chiffre sur un rapport de test. La principale raison de choisir une machine combinée tournage-fraisage est la cohérence créée par un seul serrage.
0,01 à 0,02 mm Faux-rond typique entre des éléments tournés et fraisés sur une pièce maintenue rigidement
H7 Tolérance d'alésage régulièrement obtenue avec un alésage fin sur la même configuration
Ra 0,8–1,6 µm Finition de surface issue du tournage standard ; une passe de finition peut l'abaisser davantage
Ces valeurs supposent une pièce rigide, une géométrie de plaquette appropriée et une machine dans un état raisonnable. Ils ne tiendront pas sur des pièces à parois minces ou avec des outils longs et déviants : la machine offre le potentiel, mais la conception de la pièce et le processus décident du résultat final.
Machine combinée ou voie à deux machines ?
La décision est simple à énoncer : choisissez la machine combinée lorsque vos pièces sont rotatives mais incluent des fonctionnalités nécessitant un fraisage ou un perçage. Les travaux de tournage purs à grand volume et de fraisage prismatique de grande taille restent meilleurs sur des machines séparées. Le choix dépend de l’apparence réelle de la majorité de vos lots.
Choisissez le tournage-fraisage quand
- Les pièces comportent des trous transversaux, des méplats, des rainures de clavette ou des alésages décentrés
- La concentricité entre les éléments tournés et fraisés est sur le dessin
- La taille des lots varie et le temps de configuration est le véritable goulot d'étranglement
- L’espace au sol est restreint et une machine peut en remplacer deux
Choisissez des machines distinctes lorsque
- Les grandes séries de production sont presque du pur tournage
- Vous avez besoin d'une très grande enveloppe de fraisage pour les grosses pièces prismatiques
- Vous disposez déjà de capacité inutilisée des deux côtés
- Un enlèvement important de matière de fraisage mettrait à rude épreuve la tourelle d'une machine combinée
Un modèle mental utile : tout changement de chargement de la machine est source d'erreur. Un centre de tournage-fraisage supprime trois ou quatre chargements par pièce, et pour les travaux mixtes à court terme, chaque chargement supprimé constitue un profit direct.
Ce qu'il faut vérifier avant de commander
La liste des spécifications n'a d'importance que si le fabricant peut livrer la configuration et la soutenir. Posez ces questions et notez les réponses.
- Configuration personnalisée : La plage de vitesse de broche, la disposition de la tourelle, le système de refroidissement et la gestion des copeaux peuvent-ils être adaptés à vos pièces ?
- Norme d'acceptation : Comment la machine est-elle testée par rapport à votre propre pièce avant la livraison ?
- Expérience et résultats : l'usine a-t-elle livré des machines comparables ? Les chiffres de l'entreprise décrivent plus de 20 ans d'expérience dans le secteur, une production annuelle d'environ 1 000 machines et plus de 500 installations chez ses clients.
20 Années d'expérience dans l'industrie
1 000 Machines produites par an
500 Installations clients
Un profil de fabricant tel que CNC de Hongjia company introduction est un point de départ raisonnable, mais votre propre partie d'essai est la véritable référence. Demandez un essai de découpe avec une pièce représentative ; le résultat vous en dit plus que n’importe quelle brochure.
Pour la production d'arbres et de bagues en gros volumes, le NC110DY de Hongjia utilise sa configuration de production élevée pour raccourcir les temps de cycle, ce qui est exactement le genre d'option à explorer lorsque le nombre de lots atteint des milliers.
Achetez la machine qui correspond aux pièces que vous avez aujourd'hui et laissez une marge pour les pièces que vous proposerez demain. Le bon centre de tournage et de fraisage CNC fait le travail de deux machines sans jamais demander à l'opérateur de re-serrer une bonne pièce.
