




N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Maison / Nouvelles / Actualités de l'industrie / Usinage multi-axes : types, avantages et comment sélectionner le bon équipement
Usinage multi-axes : types, avantages et comment sélectionner le bon équipement
 2026.09.23
 Actualités de l'industrie
QC vient de rejeter le troisième lot d'un collecteur car les deux ports inclinés ne s'alignent pas. Ce rejet est le moment où la plupart des ateliers d’usinage commencent à lire sur l’usinage multi-axes. Lorsqu'une pièce doit être resserrée pour atteindre des éléments inclinés ou incurvés, chaque nouvelle configuration réintroduit une erreur d'alignement, une usure des fixations et un jugement de l'opérateur. L'usinage multi-axes maintient la pièce dans un seul serrage et permet à l'outil de l'atteindre dans plusieurs directions, c'est pourquoi les fabricants du secteur aérospatial et médical l'utilisent depuis des décennies. Le résultat immédiat est des tolérances plus strictes et des délais de livraison plus courts ; le résultat le plus important est un processus prévisible de correction de première partie. Pourtant, la machine ne représente que la moitié de la solution : les parcours d'outils de FAO, le dispositif de serrage et l'expérience du programmeur décident si les axes supplémentaires méritent réellement leur place.
Ce que signifie réellement l’usinage multi-axes
Les machines CNC décrivent le mouvement avec des axes de coordonnées. Les trois axes linéaires sont X, Y et Z. Un axe rotatif tournant autour de X est l'axe A, autour de Y est l'axe B et autour de Z est l'axe C. Lorsqu'une machine combine des axes linéaires avec au moins un axe rotatif, elle devient une machine multi-axes. La plupart des machines à quatre axes utilisent une table rotative sur l'axe C ; les machines à cinq axes ajoutent une tête de broche inclinable, une table inclinable ou les deux. L'expression 3 2 fait référence à une machine à cinq axes utilisée en mode positionnement, où les axes rotatifs se déplacent selon un angle et se verrouillent, puis coupent de la même manière qu'une machine à trois axes.
Le tableau ci-dessous compare les configurations qui dominent les ateliers et les compromis que chacune apporte :
| Configuration | Mouvement | Pièces typiques | Force principale | Attention |
|---|---|---|---|---|
| 3 axes | X, Y, Z linéaire | Pièces prismatiques simples, plaques, poches | Coût le plus bas, programmation simple | Les fonctionnalités inclinées nécessitent encore des configurations supplémentaires |
| 4 axes (3 1) | X, Y, Z plus un axe rotatif | Fentes courbes, carters d'engrenages, profils longs | Mouvement rotatif à coût modéré | Longueur de la pièce limitée par le diamètre de la table |
| 5 axes 3 2 | X, Y, Z plus deux axes rotatifs | Supports avec ports coudés, bases de moules | Atteint cinq côtés en une seule configuration | Manque de véritable coupe simultanée sur cinq axes |
| 5 axes simultanés | X, Y, Z plus axes rotatifs interpolés | Roues, aubes de turbine, formes organiques | Meilleur état de surface et temps de cycle | Le plus coûteux à programmer et à vérifier |
| Centre de tournage multitâche | Axes X, Z, Y, C, deuxième broche | Arbres avec méplats fraisés, trous transversaux, excentriques | Pièce entière finie en un seul cycle | Nécessite des outils en direct et une capacité sur l'axe Y |
Comment l'usinage multi-axes modifie la réflexion sur la configuration
L'ajout d'axes n'ajoute pas simplement du mouvement ; cela change le système de référence. Sur une machine à 3 axes, un trou incliné est créé en plaçant la pièce sur un dispositif incliné, de sorte que la position du trou dépend de la précision avec laquelle ce dispositif est serré. Sur une machine multi-axes, la machine elle-même fait tourner la pièce ou l'outil selon l'angle programmé, et la seule donnée qui compte est la position de rotation calibrée. L’erreur du luminaire cesse de s’accumuler.
La séquence de production change également de forme :
- Modélisez la pièce en CAO et convertissez-la en CAM, en définissant chaque fonctionnalité dans un seul système de coordonnées.
- Simulez le programme complet, y compris le mouvement de rotation, le dégagement du porte-outil et le déplacement de la table.
- Serrez la pièce une fois et palpez ou indiquez ses bords de référence.
- Exécutez le cycle ; la machine positionne automatiquement les axes rotatifs entre les coupes.
- Inspectez les entités finies par rapport au même système de coordonnées, car rien n'a été resserré.
Le gain de tolérance vient de la suppression des serrages. Une caractéristique usinée après le troisième resserrage comporte l'erreur accumulée de toutes les configurations précédentes. L'usinage dans le serrage d'origine maintient la donnée identique, c'est pourquoi les ateliers offrant une répétabilité de 0,01 mm voient moins de pièces de rebut, même lorsque le temps de cycle change à peine.
Quand l’usinage multi-axes s’avère payant
Toutes les pièces n'ont pas besoin de cinq axes. Les candidats ont tendance à partager quelques caractéristiques : des trous inclinés, des surfaces de rail incurvées, des parois de moule embouties ou des coupes interrompues qui nécessitent une orientation constante de l'outil. Les cinq familles de pièces ci-dessous sont les candidates les plus fortes :
- Pièces de structure aérospatiale – supports à paroi mince, boîtiers de vannes et raccords avec orifices coudés ; les prototypes et les pièces de production bénéficient de la même précision en une seule configuration.
- Composants de moules et de matrices – noyaux, inserts et électrodes à surfaces embouties, où une passe de finition sur cinq axes évite les marques de marche laissées par le re-serrage.
- Implants et instruments médicaux – profils incurvés en titane et trous à angles composés, où un positionnement stable protège la géométrie sensible.
- Pièces de transmission automobiles et motos – les supports de liaison, le matériel du moteur et les pédaliers qui changent entre les révisions et nécessitent une nouvelle cotation rapide.
- Composants hydrauliques et énergétiques – des corps de vannes et des connecteurs avec des orifices percés en croix qui doivent se rejoindre au milieu du matériau sans dérive.
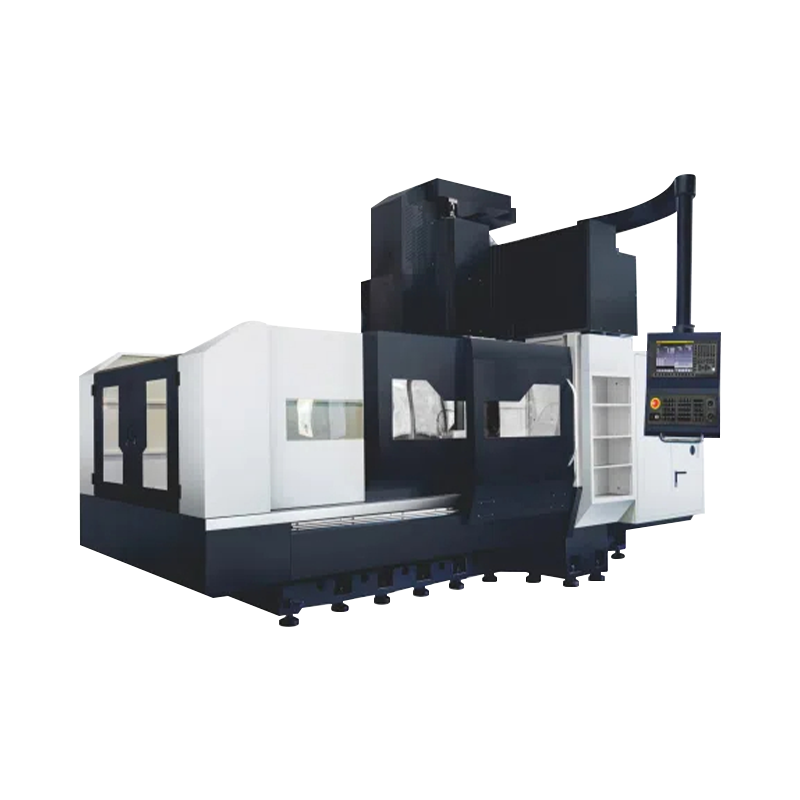
 Centre d'usinage robuste à grande vitesse 1165A pour le fraisage rigide Ce centre d'usinage robuste est doté d'une base large, de guides à grande portée et de vis à billes précontraintes pour maintenir la rigidité pendant le fraisage à table rotative, ce qui en fait un choix judicieux lorsque des outils longs exigent une coupe stable. Voir le produit →
Du côté du fraisage, la rigidité détermine si une table rotative offre sa précision nominale. Un VMC léger peut fléchir lorsqu'un long outil est suspendu au-dessus d'un support rotatif ; un centre d'usinage robuste doté d'une broche à grande vitesse, tel que le 1165A, absorbe cette charge et maintient la pointe de l'outil stable pendant que la table s'incline et tourne.
Tournage multi-axes : là où les centres d'usinage et les tours convergent
La plupart des articles d'introduction sur l'usinage multi-axes parlent des centres de fraisage, mais les réductions de configuration les plus importantes se produisent souvent du côté tournage. Un centre de tournage multiaxes moderne ajoute un axe C sur la broche principale, un axe Y sur la tourelle et fréquemment une deuxième broche. Un arbre qui nécessitait autrefois trois opérations, mandrin, transfert de contre-broche, puis un centre de fraisage séparé, peut désormais être fini en un seul cycle.
 Centre de tournage d'amarrage automatique à double broche NC-106DS Avec le transfert automatique de la pièce entre la broche principale et la broche secondaire, ce centre réalise les deux extrémités d'un arbre en un seul cycle, réduisant ainsi les erreurs de serrage et prenant en charge le tournage, le perçage, l'alésage, le fraisage et le taraudage pour les pièces complexes. Voir le produit →
La conception à double broche va encore plus loin. Dans un agencement d'amarrage automatique, la pièce se déplace de la broche principale à la broche secondaire sans arrêter le programme. Les deux extrémités de l'arbre sont usinées dans le même cycle, de sorte que les caractéristiques de la deuxième opération font référence à la donnée de la première opération au lieu d'un nouveau serrage. C'est pourquoi un solution d'accueil automatique à double broche est devenu la réponse standard pour les arbres complexes avec des caractéristiques aux deux extrémités.
 Centre de tournage multifonction T36P avec perçage et alésage Cette machine combine le tournage avec le perçage et l'alésage dans une seule configuration, en utilisant une structure rigide pour les coupes lourdes. Sa broche intégrée et son réservoir de liquide de refroidissement amovible conviennent aux pièces de haute production nécessitant des trous transversaux ou des caractéristiques excentriques. Voir le produit →
La même logique s'applique aux trous, aux fentes et aux méplats. Un centre de tournage doté de capacités de perçage et d'alésage, tel que le T36P, combine les diamètres tournés avec le perçage de trous transversaux, le fraisage de rainures et l'alésage excentrique. La pièce reste serrée pendant que la tourelle s'indexe entre les opérations, de sorte que la relation entre le diamètre tourné et le trou percé est contrôlée par la machine plutôt que par une configuration secondaire.
Que vérifier avant d'acheter une machine multi-axes
Une machine avec plus d’axes n’améliore pas automatiquement l’atelier. Ces cinq contrôles évitent les erreurs d’achat les plus courantes :
| Vérifier | Pourquoi c'est important |
|---|---|
| Post-processeur CAM | Une machine multi-axes est inutile sans un post-processeur vérifié ; testez-le sur le contrôle réel avant de signer. |
| Précision de l'axe rotatif | Les tables à vis sans fin présentent un jeu et les tables à entraînement direct coûtent plus cher ; demandez les chiffres de jeu et de précision de position déclarés. |
| Contrôle et simulation | Les cycles à cinq axes nécessitent une anticipation à grande vitesse et un évitement des collisions ; les opérateurs ont besoin de ces outils pour travailler en toute sécurité. |
| Budget montage et outillage | Les tables rotatives, les plaques de base et les pinces personnalisées ajoutent une part importante au prix de la machine ; incluez-les dans votre retour sur investissement. |
| Formation et service | La programmation multi-axes est une compétence distincte ; confirmez que le fournisseur peut former vos programmeurs et fournir des diagnostics à distance. |
Pour de nombreux ateliers, la première étape la plus pratique vers le travail multi-axes est centre de tournage horizontal avec des outils entraînés, car les arbres, les brides et les broches nécessitent généralement des fonctionnalités de fraisage et de perçage angulaires qu'un centre de tournage peut atteindre en un seul serrage.
Réalité de la production : ce que le multiaxe ne résout pas
L'usinage multi-axes mérite sa réputation, mais il apporte aussi des contraintes qui apparaissent après l'installation. Les cinq surprises les plus courantes sont :
- L'heure du CAM se déplace au bureau – les parcours d'outils simultanés prennent plus de temps à générer et à vérifier que les programmes à trois axes qu'ils remplacent.
- Le temps de cycle peut augmenter – une machine effectuant un travail préalablement réparti sur trois broches signifie que la machine tourne au ralenti pendant l'indexation des outils et le transfert des pièces.
- Le risque de collision est plus élevé – les tables rotatives et les porte-outils longs réduisent le jeu, la simulation est donc obligatoire et non facultative.
- L’enveloppe de travail diminue – la table rotative soulève la pièce et des composants hauts peuvent heurter le nez de la broche avant que la table n'ait terminé sa course.
- Modifications des compétences des opérateurs – les routines de palpage, le réglage des outils et l'inspection en cours de processus comptent plus que l'expérience d'usinage conventionnelle.
L'approche pratique consiste à acheminer le travail multi-axes vers les machines où le coût des axes est justifié, et à conserver les pièces prismatiques simples sur un équipement simple à trois axes. Les magasins qui gèrent délibérément le mix obtiennent le meilleur retour sur les deux types de machines.
Un exercice utile : prenez les trois pièces les plus problématiques de l'atelier, comptez les configurations dont elles ont besoin aujourd'hui et évaluez les mêmes pièces avec des devis à quatre et cinq axes. Si le nombre de configurations passe de quatre à un, l’analyse de rentabilisation se construit d’elle-même. À partir de là, la question de spécification devient plus simple : quelle capacité de rotation, quelle vitesse de broche et quel post-processeur CAM. L'usinage multi-axes n'est pas une catégorie distincte de fabrication ; c'est simplement la réponse normale pour les pièces qui refusent d'être finies en un seul serrage carré.
