



N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Maison / Nouvelles / Actualités de l'industrie / Usinage CNC à cinq axes : comment ça marche, combien ça coûte et quand ça rapporte
Usinage CNC à cinq axes : comment ça marche, combien ça coûte et quand ça rapporte
 2026.11.18
 Actualités de l'industrie
Un collecteur hydraulique avec douze trous percés en croix à angles composés atterrit sur le bureau pour un devis. Sur une fraiseuse à trois axes, il faut cinq réglages et cinq montages, et le troisième réglage à lui seul introduit une erreur de localisation d'environ 0,03 mm avec laquelle chaque opération ultérieure doit composer. Sur une machine à cinq axes, la même pièce tourne en un seul serrage.
Cette comparaison constitue l’intégralité de l’analyse de rentabilisation. La CNC à cinq axes ne gagne pas de travail parce qu'elle semble avancée ; il gagne parce qu'il supprime les configurations, et la suppression d'une configuration supprime un montage, un re-serrage, un jugement de l'opérateur et une couche de pile de tolérance que personne ne peut contrôler par la suite. Si une famille de pièces sur votre sol nécessite encore quatre configurations ou plus, la modélisation sur cinq axes mérite d'être sérieusement modélisée. S’il en a besoin, il est généralement préférable d’investir le capital dans la capacité que vous utiliserez quotidiennement.
Ce que signifie réellement la CNC à cinq axes
La CNC à cinq axes n’est pas un type de machine. Il décrit tout centre d'usinage capable de positionner ou d'entraîner l'outil de coupe le long de trois axes linéaires - X, Y et Z - plus deux axes rotatifs choisis parmi A (rotation autour de X), B (rotation autour de Y) et C (rotation autour de Z). Le nombre d’axes compte bien moins que le mode de fonctionnement : positionnel ou simultané.
3 2 usinages de position
Les deux axes rotatifs s'indexent selon un angle et se serrent. La découpe s'effectue alors exactement comme sur une machine à trois axes, mais dans une direction différente. Les axes rotatifs se comportent comme des fixations en métal : les changements d'orientation prennent quelques secondes et un joint rotatif verrouillé est proche d'une pièce moulée solide en termes de rigidité. Pour la plupart des travaux en atelier (supports, boîtiers, plaques à faces inclinées) 3 2 offre l'essentiel des avantages pour une fraction de l'effort de programmation.
Usinage simultané sur cinq axes
Les cinq axes s'interpolent ensemble afin que l'axe de l'outil suive la surface. C'est ce dont ont besoin les turbines, les disques aubagés, les aubes, les implants et les cavités de moule aux contours profonds, et c'est également le mode qui permet d'accéder aux caractéristiques de contre-dépouille et de trous transversaux sans refixation. Cela nécessite une FAO avec simulation machine, un post-processeur éprouvé sur ferraille et des opérateurs qui comprennent les limites et les singularités de rotation.
| Configuration | Comment se comporte la machine | Utilisation typique | Effort de programmation | Rigidité |
|---|---|---|---|---|
| 3 axes | Broche fixe ; pièce repositionnée manuellement entre les configurations | Pièces prismatiques avec traits sur deux ou trois faces | Faible | Le plus haut |
| 3 2 positionnel | Index et pince des axes rotatifs ; la coupe reste dans une orientation fixe | Faces inclinées, trous transversaux, travail sur cinq faces en un seul serrage | Modéré | Élevé une fois serré |
| 5 axes simultanés | Tous les axes interpolent pendant que l'outil est en coupe | Roues, pales, moules profilés, caractéristiques de contre-dépouille | Élevé – simulation et poste vérifié requis | Faibleest, especially with rotary mass in the head |
Les trois versions de machines et leur impact sur votre configuration
L'emplacement physique des axes rotatifs change la rigidité, l'enveloppe de travail et le poids de la pièce que vous pouvez tenir. Trois mises en page couvrent presque tout ce qui existe sur le marché.
- Tête/tête : les deux axes rotatifs vivent dans la tête de broche, de sorte que la table reste plate et peut transporter des pièces lourdes ou encombrantes. La pénalité réside dans le déplacement de la masse vers le haut de la structure, ce qui limite la taille et la rigidité, ce qui est plus courant sur les petites machines.
- Tête/table : un axe rotatif dans la broche, généralement B, et un dans la table, généralement C. C'est le compromis le plus courant : une rigidité utilisable, une enveloppe pratique et un bon accès pour des travaux de taille moyenne.
- Table/table (tourillon) : les deux axes reposent sur la table, inclinant et faisant tourner la pièce. Très précis et rigide pour les pièces qui s'adaptent, mais le poids de la pièce des capuchons du tourillon et la gravité agissant sur une pièce lourde se traduisent par une erreur de positionnement sur les encodeurs rotatifs.
Vérifiez les couples de rotation par rapport à la pièce que vous avez réellement l'intention d'utiliser. Une table évaluée à 200 kg de capacité de charge statique peut être évaluée à un tiers de cette valeur une fois que l'axe doit accélérer la charge, et la figure dynamique est celle qui survit au contact avec un temps de cycle.
Où l'argent revient
La récupération sur cinq axes apparaît rarement comme un cycle plus rapide. Il apparaît sous forme d’heures retirées du début et de la fin du cycle et de défauts qui cessent de se produire.
Élimination de la configuration
Une pièce à quatre réglages qui devient une pièce à un réglage supprime trois conceptions de montages, trois essais et trois chances de charger la pièce dans le mauvais sens. Lorsqu'une configuration coûte entre 45 et 90 minutes de temps d'inactivité de la broche, cet élément de campagne à lui seul prend souvent en charge le cas.
Outils plus courts et plus rigides
Les cavités profondes d'une machine à trois axes forcent des outils longs et la déviation augmente avec le cube du porte-à-faux. L'inclinaison de la tête vous permet d'atteindre la même fonctionnalité avec un outil 30 à 40 % plus court, ce qui peut multiplier la rigidité plusieurs fois. Le résultat visible est une meilleure finition de surface et une durée de vie plus longue de l'outil ; le résultat caché est moins de passes semi-finies.
Une donnée au lieu d'une pile
Trois configurations contribuant chacune à 0,02 mm d'erreur de localisation ne fournissent pas 0,02 mm au total ; dans le pire des cas, elles fournissent environ 0,06 mm, et cela apparaît généralement comme une légende de position entre deux éléments usinés dans des configurations différentes. Un seul serrage réduit cette pile à une seule contribution. La rigidité à la source est tout aussi importante, c'est pourquoi le même raisonnement prévaut centres de tournage horizontaux à haute rigidité .
Contrôle de l'axe de l'outil sur les surfaces profilées
Avec l'axe de l'outil maintenu près de la surface normale, une fraise à bout sphérique continue de travailler autour de son diamètre effectif au lieu de traîner à une vitesse de coupe proche de zéro au niveau de la pointe de l'outil. Le pas peut être légèrement élargi et le temps de polissage manuel diminue d'une manière qui n'apparaît jamais dans une estimation CAM.
Les coûts qui apparaissent rarement dans le devis
Le prix de la machine est le chiffre le moins surprenant du projet. Le reste a tendance à arriver après coup, en factures et en heures.
- CAM et un post-processeur vérifié. Un poste simultané à cinq axes est spécifique à la machine et doit être éprouvé sur ferraille avant de toucher une pièce client. Le budget du logiciel de simulation est une exigence et non une option.
- Horaires de programmation. La programmation d’un premier parcours d’outil simultané peut prendre trois à dix fois plus de temps qu’une tâche équivalente sur trois axes. Conservez environ 80 % de la charge de travail en 3 2 et réservez des chemins simultanés pour les fonctionnalités qui en ont réellement besoin.
- Compétence de l'opérateur. Les limites de rotation, les singularités, la détection des collisions et les sondages en cours ne sont pas absorbés en une semaine, et un accident de tourillon est un moyen coûteux de les apprendre.
- Porte-outils et dégagement. Supports courts et bien équilibrés, plus nombreux dans le chargeur et suffisamment d'espace pour garder la tête hors du luminaire sous tous les angles.
- Bâtiment et services. Travaux de fondation, gestion du liquide de refroidissement et des copeaux, et température ambiante stable si l'on s'attend à ce que les encodeurs rotatifs maintiennent la précision tout au long d'une journée de travail complète.
- Entretien et calibrage. Le jeu rotatif, les contrôles des codeurs et la vérification de la géométrie font partie du plan annuel dès le premier jour, et non après le premier lot hors tolérance.
Un test pratique avant de vous engager
Comparez cela à trois mois de fiches de travail, pas à la brochure.
- Comptez les pièces qui nécessitent plus de deux orientations. Si ce groupe représente moins d'un cinquième de votre charge de travail, 3 2 sur une machine verticale existante peut déjà la couvrir.
- Énumérez les tolérances que vous combattez actuellement. Si le problème concerne une légende de localisation entre des entités sur différentes faces, la méthode cinq axes le résout. S’il s’agit d’une tolérance de taille sur une seule face, ce n’est pas le cas.
- Modélisez le retour sur investissement sur les heures de configuration et de retouche plutôt que sur le temps de cycle. Le temps de coupe sur une machine à cinq axes n'est souvent pas meilleur que sur une machine à trois axes, et le citer comme un gain de vitesse flatte les chiffres.
- Évaluez honnêtement l’alternative : des configurations internes supplémentaires plutôt que la sous-traitance de la famille dans un atelier à cinq axes. À faible volume, le sous-traitant gagne généralement et aucun capital n'est immobilisé.
Si votre boutique est construite autour du virage
Tous les problèmes de configuration ne nécessitent pas une fraiseuse à cinq axes. Sur les pièces de type arbre et mandrin, le premier gain réel vient généralement de la réalisation d'un plus grand nombre d'opérations en un seul serrage sur un tour - la même logique de configuration-élimination, appliquée à une orientation de broche différente.
Le tournage synchrone à trois axes, avec un axe C, un outil motorisé et une deuxième broche synchronisée, permet d'usiner un arbre des deux extrémités par rapport à une seule référence, avec des méplats fraisés et des trous transversaux finis dans le même cycle. Cela supprime la deuxième opération, le deuxième montage et la deuxième chance de perdre la concentricité.
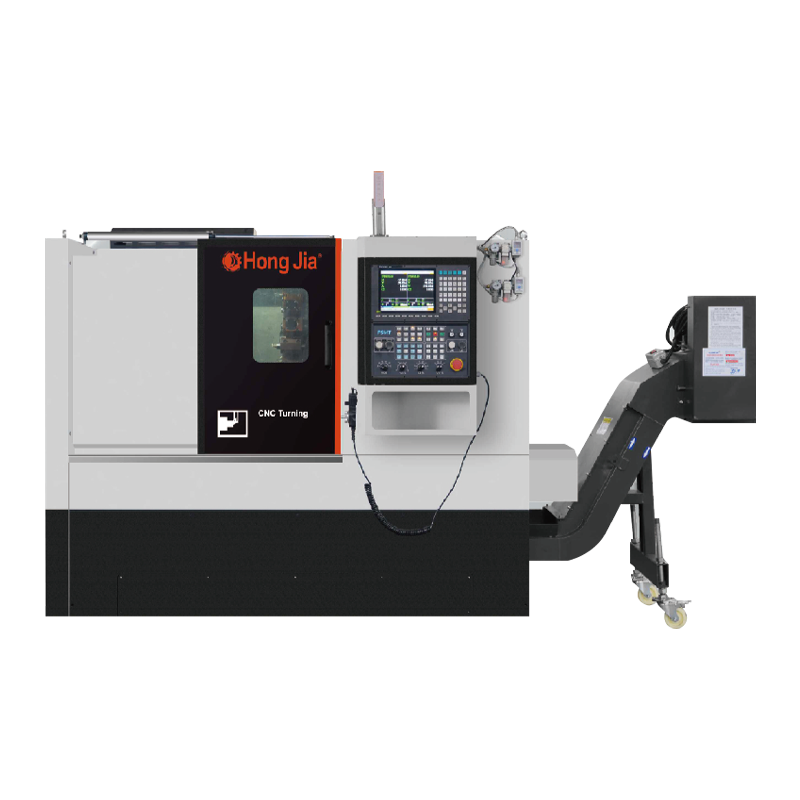
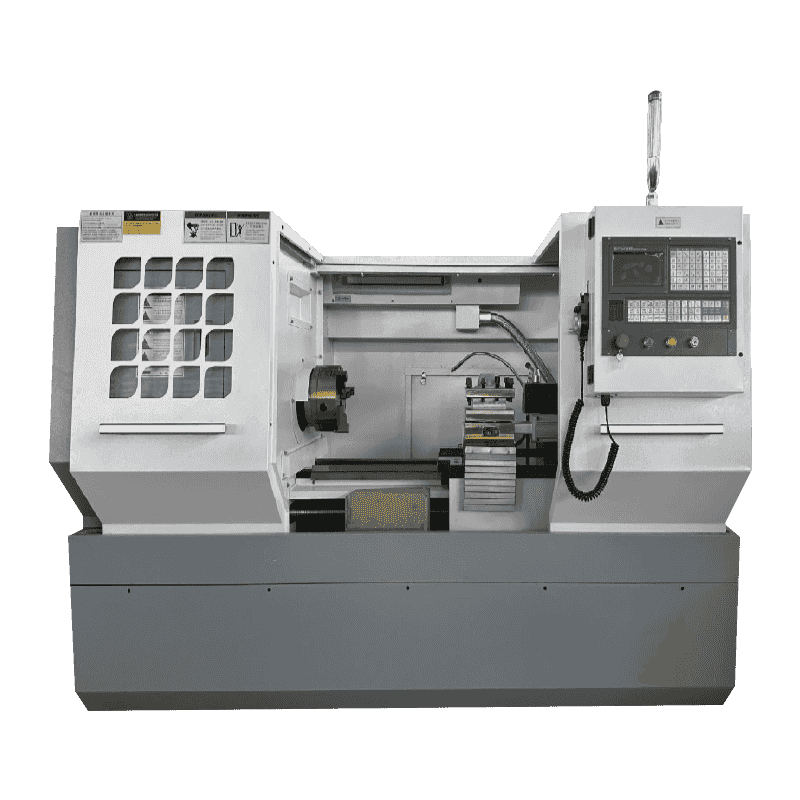
 Centre de tournage horizontal synchrone à 3 axes NC-106D-Y Un centre de tournage synchrone à trois axes avec tourelle entraînée et axe Y, adapté pour réaliser le tournage, le fraisage, le perçage et l'alésage des arbres avec moins de configurations. Voir le produit →
Lorsqu'une pièce doit être tournée, percée et alésée en un seul coup, un centre de tournage doté d'une tourelle entraînée et d'une capacité d'alésage compresse trois opérations en une seule. Les aspects économiques sont identiques au travail sur cinq axes : les économies résident dans les montages et non dans la vitesse de broche.
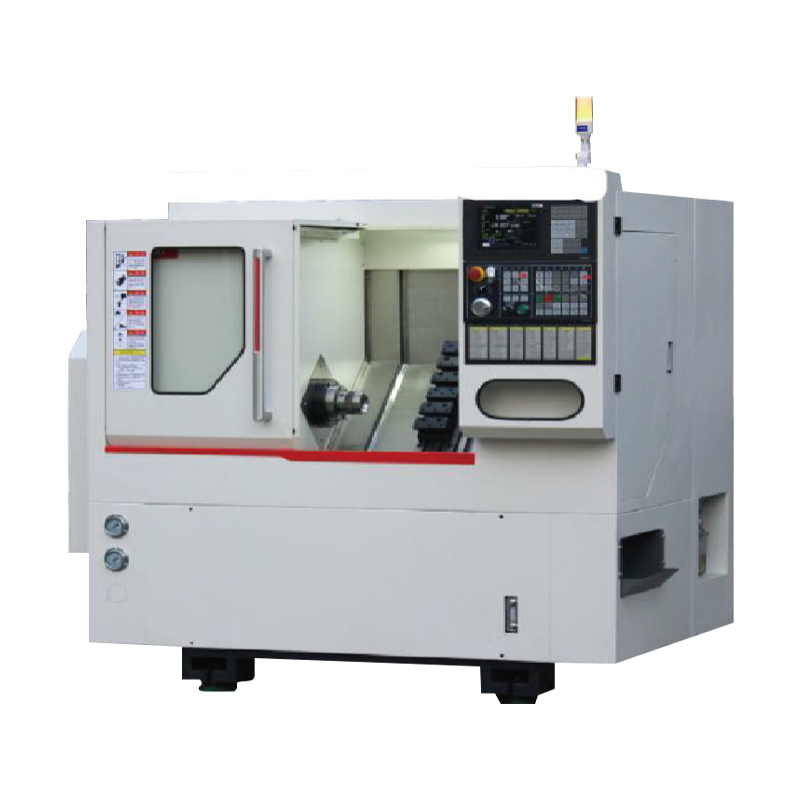
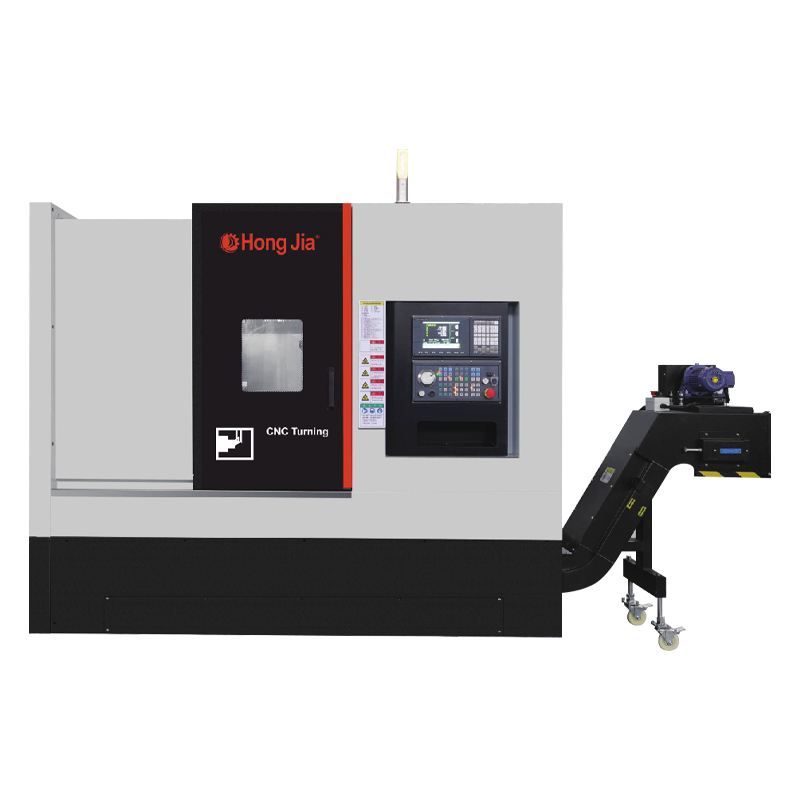
 Centre de tournage horizontal T36P, perçage et alésage Un centre de tournage horizontal pour le tournage, le perçage et l'alésage de pièces complexes, avec une structure à haute rigidité et un réservoir de liquide de refroidissement amovible de 75 L. Voir le produit →
Pour les gros travaux prismatiques, un centre d'usinage à double colonne fournit une enveloppe de travail qu'un cadre en C ne peut pas offrir, et avec une tête d'indexation, il couvre les faces inclinées en 3 2 sans avoir à payer pour un contrôle simultané complet.
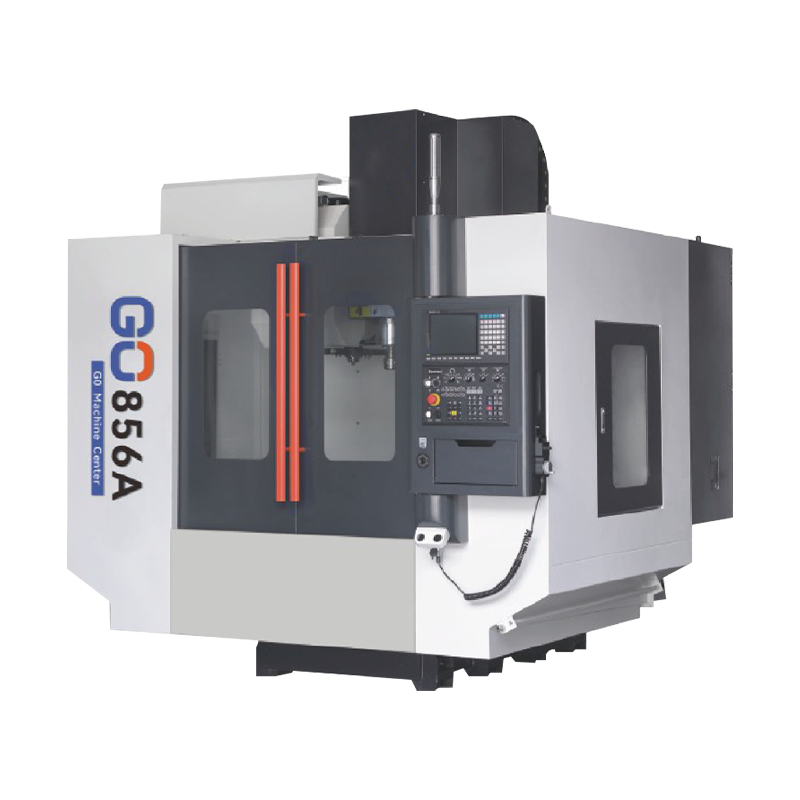
 Centre d'usinage à double colonne pour grandes pièces Une série de centres d'usinage à double colonne pour pièces grandes et lourdes, avec banc en fonte à haute résistance, largeurs de portique jusqu'à 1 400 mm et avance rapide jusqu'à 20 m/min. Voir le produit →
Le catalogue derrière ce site s'inscrit dans cette première étape de la même logique : centres de tournage horizontaux, tours verticaux et centres d'usinage construits autour de la réduction du nombre de serrages d'une pièce ; le contexte de l'entreprise définit la base de production derrière elle. Si une famille de pièces a réellement besoin de cinq axes simultanés, cette capacité doit provenir d’une machine conçue à cet effet. Ce qu'un centre de tournage ou un centre d'usinage 3 2 peut faire, c'est supprimer les configurations qui n'ont jamais nécessité cinq axes en premier lieu.
Préparer le sol
La machine arrive bien avant que le processus ne soit stable. Ces éléments décident si le premier mois est productif ou douloureux.
- Fondation et nivellement : suivez les exigences de charge et d’ancrage, puis revérifiez le niveau après les premières semaines de coupe.
- Stabilité thermique : les codeurs rotatifs et la croissance de la broche réagissent tous deux aux variations de température ; un atelier qui varie de dix degrés au cours d'une équipe le montrera dans les pièces.
- Données de palpage et d'outils : Le palpage en machine convertit une machine à cinq axes d'une machine de découpe rapide en une machine à correction automatique, et constitue l'assurance la moins chère contre les erreurs de montage.
- Vérification : une vérification du Ballbar et un test de coupe sur un artefact connu, y compris les décalages de centre rotatif, avant que tout travail du client ne soit lancé.
- Travaux à sec : prouver chaque nouveau programme en simulation, puis dans l'air avec la porte fermée, puis dans l'aluminium avant de se rapprocher d'un livrable.
La CNC à cinq axes est un outil d'élimination de configuration avec un ticket d'entrée élevé. Achetez-le lorsque la famille de pièces comporte des angles composés, des caractéristiques croisées ou une pile de tolérances que trois configurations ne peuvent pas contenir - et achetez-le avec la FAO, le post-processeur et la formation déjà budgétisés, car ce sont eux qui convertissent le nombre d'axes en pièces expédiées. Si la réponse honnête est que deux ou trois numéros de pièces nécessitent un contrôle simultané tandis que les autres fonctionnent sans problème en 3 2, sous-traitez ces quelques-uns et dépensez le capital en capacité que vous chargerez chaque semaine.
