


N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Maison / Nouvelles / Actualités de l'industrie / Guide d'achat de fraisage M/C : types de machines, spécifications clés et conseils de sélection pour les magasins
Guide d'achat de fraisage M/C : types de machines, spécifications clés et conseils de sélection pour les magasins
 2026.10.07
 Actualités de l'industrie
Ce que fait réellement un M/C de fraisage
Une fraiseuse m/c enlève la matière avec une fraise rotative à plusieurs dents tandis que la pièce reste serrée sur une table. Cette seule phrase sépare le fraisage du tournage : sur un tour, la pièce tourne et l'outil reste immobile ; sur une fraiseuse, l'outil tourne et la pièce passe devant lui.
Cette différence décide de ce que chaque machine fait bien. Le fraisage étant une coupe interrompue, avec chaque bord de plaquette engagé pendant seulement une partie d'un tour, il gère les méplats, les rainures, les poches, les épaulements, les rainures de clavette et les surfaces profilées. Les pièces rondes à symétrie axiale ont toujours leur place sur un tour.
La plupart des machines modernes sont contrôlées par CNC sur trois à cinq axes. Les modèles à trois axes se déplacent uniquement en X, Y et Z. Les modèles à quatre et cinq axes ajoutent un ou deux axes rotatifs, ce qui permet d'usiner plusieurs faces en une seule configuration et supprime les erreurs de re-serrage du processus.
Quatre types structurels et ce que chacun gère
Avant de comparer les courses et le nombre d'axes, réglez la direction de la broche. Il détermine l'évacuation des copeaux, la manière dont la fraise atteint la pièce et la quantité de coupe que l'opérateur peut réellement voir.
| Type | Broche | Travail typique | Principale limite |
|---|---|---|---|
| Verticale | Verticale, Z axis downward | Faces, poches, surfaces de moules, perçages et taraudages | Évacuation des copeaux des cavités profondes |
| Horizontalee | Horizontalee | Rainurage, faces latérales de type caisson, enlèvement de matière important | Le maintien et la visualisation sont moins pratiques |
| Universel | Tête réglable ou pivotante | Fonctions d'angle, plusieurs faces dans une seule configuration | Rigidité légèrement inférieure à celle d'une conception dédiée |
| Double colonne | Verticale, carried on a bridge | Grandes pièces, longues distances de déplacement | Surface au sol et coût d'achat |
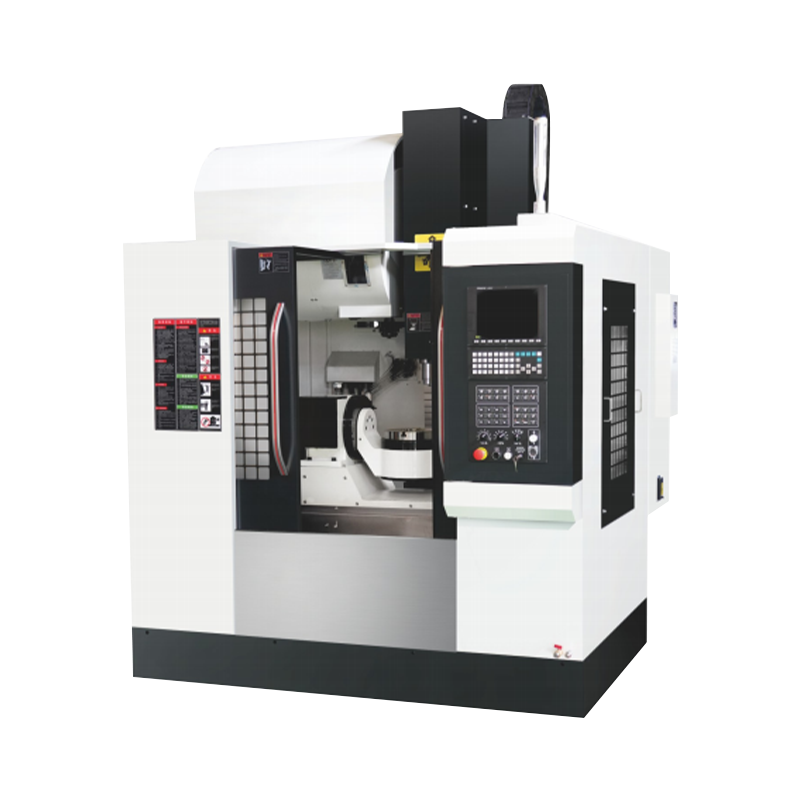
Vertical est la valeur par défaut pour les tâches générales. L'opérateur regarde directement dans la zone de coupe, le maintien de la pièce est simple et une table rotative à quatrième axe peut être ajoutée ultérieurement sans avoir à reconstruire la machine. Cette combinaison explique pourquoi un centre d'usinage vertical supporte la majeure partie de la charge de fraisage quotidienne dans un atelier général.
 Verticale Machining Centre Le centre d'usinage vertical est un équipement d'usinage CNC hautes performances adapté à l'usinage de précision de pièces complexes. Il adopte une balle de niveau C3 de haute précision... Voir le produit →
Des spécifications qui font réellement varier le prix
Deux machines peuvent proposer le même déplacement sur l’axe X tout en différant d’un facteur deux en termes de prix. L’écart se situe en dessous du chiffre global des voyages. Vérifiez ces points un par un :
- Taille de la table et voyage utilisable. Soustrayez l'espace occupé par l'étau, les luminaires et toute table rotative. Une course X de 800 mm avec un montage de 150 mm laisse environ 650 mm pour la pièce.
- Cône et puissance de la broche. BT40 couvre la plupart des travaux moyens. Les couples BT50 et supérieurs conviennent aux enlèvements de matière importants dans l'acier.
- Plage de vitesse de broche. Une vitesse de pointe élevée aide les outils de petit diamètre et l'aluminium, mais les performances d'ébauche sont déterminées par le couple à l'extrémité inférieure de la plage.
- Vitesses de déplacement et d'avance de coupe rapides. Les vitesses rapides réduisent le temps de coupe d'air ; Les vitesses d'avance de coupe doivent être indiquées pour une profondeur de coupe indiquée, et non de manière isolée.
- Précision de positionnement et de positionnement répété. Ce sont deux nombres distincts. La précision de la répétition régit la cohérence des lots ; la précision du positionnement détermine la distance à laquelle l'outil atteint le point programmé.
- Capacité du magasin d’outils et temps de changement. Un petit magasin signifie des arrêts fréquents et le temps d'une puce à l'autre s'accumule au cours d'une équipe.
- Système CNC et axes contrôlés. Confirmez lors de l'acceptation quelles fonctions sont activées, plutôt que d'accepter la promesse qu'elles pourront être ajoutées ultérieurement.
- Élimination des copeaux et gestion du liquide de refroidissement. Dans les travaux de poches profondes et d'alésage, l'accumulation de copeaux provoque des défauts plus tôt que l'usure de l'outil.
Fraisage ou tournage : adapter la machine à la pièce
Les acheteurs sélectionnent souvent l’équipement en fonction de ce qui se trouve déjà sur le sol plutôt que de la géométrie qui se trouve devant eux. Un ordre de pensée plus sûr commence par la partie :
- Les pièces rotatives telles que les arbres, les manchons, les brides et les raccords fonctionnent plus rapidement sur un tour ou un centre de tournage horizontal .
- Les pièces prismatiques telles que les plaques, les boîtiers, les supports et les inserts de moule appartiennent à une fraiseuse m/c.
- Les pièces qui combinent les deux caractéristiques, comme un corps de vanne avec des coussinets fraisés, nécessitent soit deux opérations, soit un seul passage sur une plate-forme de tournage-fraisage.
Si la même machine doit couvrir les deux familles, une fraiseuse verticale à trois axes constitue le point de départ le plus pratique. Si la charge de travail consiste en grande partie en une production à puits, acheter d’abord une usine est tout simplement un mauvais ordre d’achat.
Composants qui déterminent la précision à long terme
La précision initiale vient de l’assemblage. La précision après cinq ans vient des pièces elles-mêmes. Classés par effet sur la surface finie, voici les éléments qui méritent d'être interrogés par un fournisseur :
- Assemblage de broche. La disposition des roulements, la précharge et le comportement thermique déterminent si la qualité de la surface se maintient au sommet de la plage de vitesse.
- Guides. Les chemins en caisson résistent à de lourdes charges de coupe ; les rails linéaires permettent des rapides plus rapides et maintiennent la précision plus longtemps. Le choix doit suivre le type de coupe et non une préférence générale.
- Vis à billes. La classe de précharge et l'avance affectent le jeu et la répétabilité avec laquelle l'axe revient en position.
- Moulages. Le fer résine-sable, correctement vieilli et généreusement proportionné, amortit les vibrations. Un lit lumineux le transmet et le résultat apparaît sous forme de marques de broutage sur la pièce.
- Système CNC. La commande décide quels cycles sont disponibles et comment la machine peut être étendue ultérieurement.
Pour les pièces grandes et lourdes, la structure évolue vers une conception de type pont dans laquelle la broche est portée sur une traverse et la table reste fixe, de sorte que la machine n'a pas à déplacer la masse de la pièce.
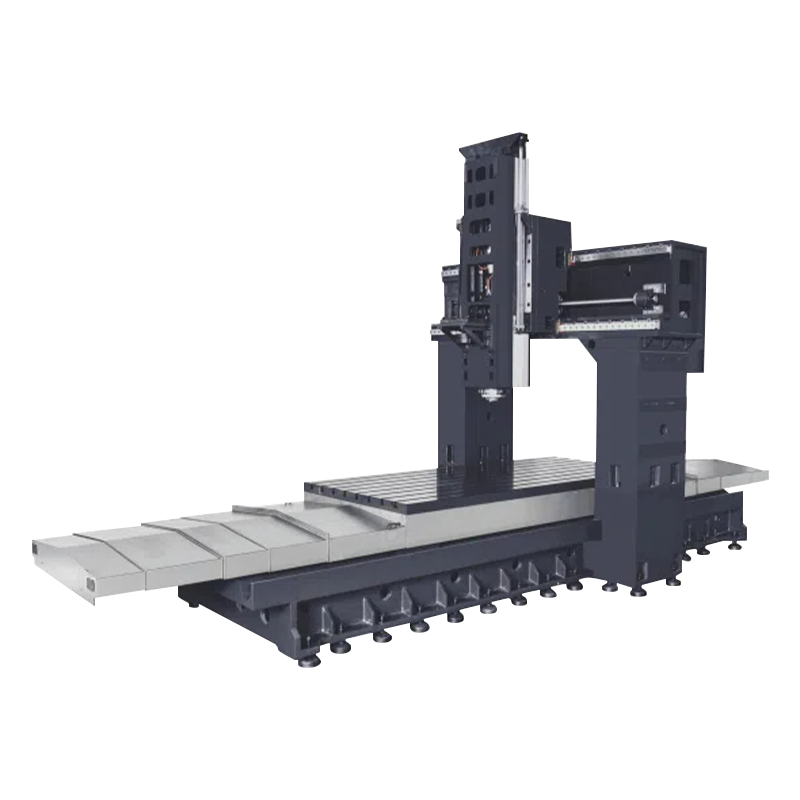 Centre d'usinage à double colonne Les machines de perçage et de taraudage utilisent des configurations de haute qualité, telles que des vis à billes de qualité C3 « Gintech PMI », « Shangyin HIWIN » ou « THK », des roulements de qualité P4, des direc... Voir le produit →
Quatre erreurs que les acheteurs ne cessent de répéter
- Acheter en voyage seul. Une machine qui adapte la pièce sur papier peut ne pas s'adapter également au montage, à la table rotative et aux protections du liquide de refroidissement.
- Choisir une broche par vitesse maximale. Une broche de 12 000 tr/min avec un faible couple cale dans une coupe d'acier lourde, tandis qu'une broche plus lente et plus coupleuse termine le même travail sans se plaindre.
- Sous-estimation de la gestion des puces et du liquide de refroidissement. Les copeaux piégés sont recoupés au passage suivant, ce qui se manifeste par une mauvaise finition et une usure accélérée des plaquettes plutôt que par un défaut évident.
- Acceptation des résultats de géométrie statique sans test de coupe. Les contrôles de géométrie confirment l'alignement, mais seul un test de coupe sur votre propre matériau selon vos propres paramètres confirme que la machine conservera la tolérance en production.
Là où un fraisage M/C conventionnel a encore du sens
Tous les travaux ne nécessitent pas une commande CNC. Dans les ateliers de maintenance, les travaux d'outillage monobloc et les environnements de formation, une fraiseuse manuelle de type genou avec tête pivotante et alimentation manuelle coûte moins cher, s'installe plus rapidement et est plus facile à approcher pour un nouvel opérateur.
Une machine à table élévatrice universelle de cette classe gère les faces planes, les surfaces angulaires, les fentes et les rainures de clavette. Il ne peut pas égaler la répétabilité d'un axe servocommandé, mais là où la demande n'a jamais exigé cette répétabilité en premier lieu, l'écart n'a pas d'importance.
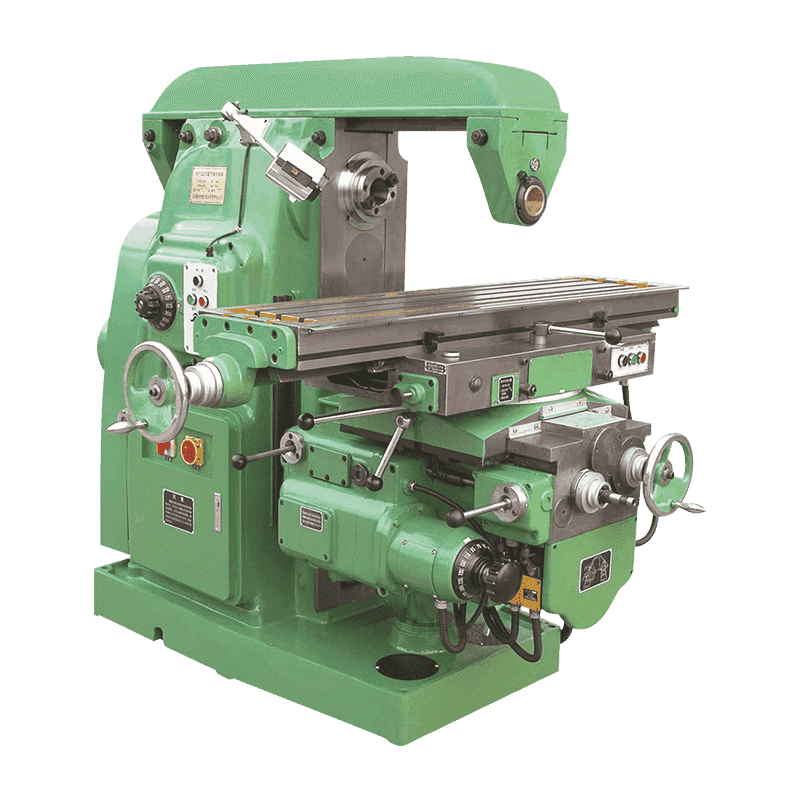 Fraiseuse à table élévatrice universelle X6132 Introduction et utilisation du produit Cette machine-outil est une sorte de machine-outil de découpe de métal solide, la machine-outil a une forte rigidité, une large plage de vitesses d'avance et peut être... Voir le produit →
Tests d'acceptation et soins quotidiens
Exécutez l’acceptation de vos propres pièces. Les éprouvettes fournies par le fournisseur sont utiles à des fins de comparaison, mais elles reproduisent rarement les matériaux, les fixations ou les tolérances de la production réelle.
- Vérification de la géométrie. Vérifiez la rectitude, l'équerrage et le battement radial de la broche par rapport aux chiffres publiés avant de signer.
- Test de coupe. Usinez votre matériau selon vos paramètres normaux et mesurez la surface finie par rapport à la tolérance du dessin.
- Exécution continue. Exécutez un cycle de quatre à huit heures et surveillez la température de la broche, la dérive des axes et la précision de répétition tout au long du quart de travail.
- Routine quotidienne. Éliminez les copeaux, vérifiez la lubrification des voies et confirmez la concentration du liquide de refroidissement avant la première coupe de la journée.
- Contrôle trimestriel. Vérifiez le jeu des vis à billes et l'état du guidage, et remettez la machine à niveau si la fondation a bougé.
Le ramener à la machine sur votre sol
Un m/c de fraisage est sélectionné en fonction de trois éléments : la géométrie des pièces, la plage de tailles réelles que vous utiliserez et la productivité d'outil à outil requise par chaque équipe. Réglez-les en premier et la liste des spécifications s'écrit en grande partie d'elle-même.
Ningbo Hongjia CNC construit des équipements de coupe des métaux depuis 2006, avec un catalogue couvrant les centres de tournage et de fraisage horizontaux, les tours verticaux, les centres de fraisage et les machines conventionnelles. Un centre d'usinage vertical couvre l'essentiel des travaux de fraisage généraux, une structure à double colonne couvre les grandes pièces et une fraiseuse universelle à table élévatrice comble le vide où une commande CNC n'est pas du tout nécessaire.
Si vous souhaitez que la sélection soit vérifiée par rapport à des dessins et des tolérances spécifiques, envoyez les détails de la pièce plutôt que de parcourir uniquement le catalogue. Le contexte de l'opération de fabrication est exposé sur le À propos de CNC de Ningbo Hongjia page.
