


N'hésitez pas à contacter lorsque vous avez besoin de nous!
 Maison / Nouvelles / Actualités de l'industrie / Langage de codage CNC expliqué : G-Code, M-Code et dialectes de contrôle pour les machinistes
Langage de codage CNC expliqué : G-Code, M-Code et dialectes de contrôle pour les machinistes
 2026.10.14
 Actualités de l'industrie
Deux tours côte à côte dans le même atelier peuvent exécuter ce qui ressemble au même programme tout en se comportant différemment. Une commande lit G71 comme un cycle de tournage en deux blocs et ébauche la pièce exactement comme écrit ; un autre s'attend à un cycle d'appel et déclenche une alarme sur la première ligne. Cette lacune est la raison pour laquelle l’expression langage de codage CNC mérite une véritable définition plutôt qu’une réponse en un seul mot.
La réponse courte : le langage de codage CNC est le G-code, normalisé ISO 6983, construit à partir de lettres d'adresse qui décrivent le mouvement, l'avance, la vitesse et la sélection d'outils. Autour de ce noyau, chaque générateur de contrôles superpose ses propres codes M, cycles prédéfinis, variables macro et commandes de synchronisation. Apprenez le noyau standard et vous pourrez lire presque tous les programmes. Apprenez le dialecte et vous pourrez réellement faire fonctionner la machine.
Ce qui suit couvre la structure des blocs, les codes utilisés quotidiennement, les groupes modaux et les pièges d'ordre qu'ils contiennent, les principales familles de dialectes, la programmation macro et sous-broche, et comment tester un programme avant qu'il ne touche le métal.
En quoi consiste réellement le langage de codage CNC
Le G-code contient la géométrie et l'avance : où l'outil se déplace, à quelle vitesse et sur quel chemin. Les codes M portent les fonctions de la machine : marche et arrêt de la broche, liquide de refroidissement, serrage et desserrage du mandrin, changement d'outil, contre-pointe, arrêt du programme. Les lettres d'adresse fournissent les paramètres - X, Y et Z pour la position, F pour l'avance, S pour la vitesse, T pour l'outil et le décalage, N pour le numéro de séquence.
Trois détails surprennent les gens très tôt. Sur la plupart des centres de tournage, X est programmé comme un diamètre plutôt que comme un rayon, donc X50.0 tourne avec un diamètre de 50 mm. L'avance peut être par minute (G98) ou par tour (G99), et la même valeur F signifie quelque chose de complètement différent dans chaque mode. Et le G-code n'est pas un format de fichier unique : un contrôle lit un dialecte spécifique et un post-processeur CAM doit être écrit pour ce dialecte avant que la sortie ne soit exécutée.
Si vous continuez à développer votre maîtrise, un présentation en langage clair des principes fondamentaux du tournage et du fraisage vaut une heure de votre temps avant de commencer à éditer des programmes de production.
Anatomie d'un seul bloc
Un bloc est une ligne d’un programme et n’a besoin que des adresses qui changent. Un mouvement d'ébauche sur un tour peut indiquer N120 G01 X48.0 Z-32.0 F0.25 - un numéro de séquence, une commande d'interpolation linéaire, une position de diamètre absolue, une position Z absolue et une avance de 0,25 mm par tour.
Lu de gauche à droite, le bloc est une phrase : on indique à la machine quel type de mouvement effectuer, où aboutir et à quelle vitesse y arriver. Les lettres qui apparaissent constituent le vocabulaire de la langue.
| Adresse | Ce que ça fait | Exemple |
|---|---|---|
| N | Numéro de séquence du bloc ; utile lors de la recherche ou du redémarrage en cours de programme | N120 |
| G | Commande préparatoire ou de mouvement | G01 |
| X, Y, Z | Position cible sur les axes principaux ; absolu sous G90, incrémental sous G91 | Z-32.0 |
| U, W | Déplacement incrémental sur de nombreuses commandes de tournage, U étant généralement écrit sous la forme d'un diamètre | U0.5 |
| F | Vitesse d'alimentation ; par minute sous G98, par tour sous G99 | F0.25 |
| S | Vitesse de broche en tr/min ou vitesse de surface lorsque la vitesse de surface constante est active | S800 |
| T | Numéro d'outil et numéro de correction, souvent écrits ensemble | T0303 |
| M | Fonctions de la machine telles que le sens de la broche, le liquide de refroidissement ou l'arrêt du programme | M08 |
| R, P, Q, D | Paramètres de cycle et de compensation ; la signification dépend du cycle utilisé | P100 Q200 |
| # | Variable macro utilisée pour l'arithmétique et pour les valeurs transmises | #100=25,0 |
Le tableau est du vocabulaire ; la grammaire est un état modal. Un contrôle mémorise ce qui était actif sur la ligne précédente et continue de l'appliquer jusqu'à ce qu'une autre commande du même groupe le remplace.
Les G-Coders que vous rencontrerez tous les jours
Un programme de tournage fonctionnel utilise un ensemble étonnamment petit de codes G. Le tableau ci-dessous couvre la plupart de ce qui apparaît sur un tour à deux axes au cours d'une semaine ordinaire.
| Code | Fonction | Utilisation typique |
|---|---|---|
| G00 | Positionnement rapide, sans coupe | Mouvements d’approche et de retrait |
| G01 | Interpolation linéaire à une avance définie | Tourner, faire face, ennuyeux |
| G02 / G03 | Interpolation circulaire, dans le sens des aiguilles d'une montre et dans le sens inverse des aiguilles d'une montre | Rayons, congés, formes sphériques |
| G04 | Rester pendant une durée déterminée | Fond d'alésage borgne, nettoyage de rainure |
| G20 / G21 | Entrée en pouces et métrique | Réglé une fois en haut du programme |
| G28 | Retour à la position de référence machine | Démarrage et fin de programme en toute sécurité |
| G40/G41/G42 | Annulation de compensation de fraise, gauche et droite | Fraisage de profils et de bords |
| G43 | Compensation de longueur d'outil | Changements d'outils sur un centre d'usinage |
| G50/G92 | Fixation de la vitesse de broche ou réglage des coordonnées, en fonction de la commande | Limites de vitesse et configurations simples |
| G54 à G59 | Systèmes de coordonnées de travail | Plusieurs luminaires sur une table |
| G70 / G71 | Cycles de finition et d'ébauche pour le tournage | Enlèvement de matière sur tour |
| G76 | Cycle de filetage | Filetages internes et externes à point unique |
| G81 / G83 | Cycles de perçage et de débourrage | Schémas de trous, trous profonds |
| G84 | Cycle de taraudage | Taraudage synchronisé |
| G96 / G97 | Vitesse de surface constante marche et arrêt | Faire face et tourner à une vitesse de surface fixe |
| G98 / G99 | Avance par minute et avance par tour | Décider comment F est interprété |
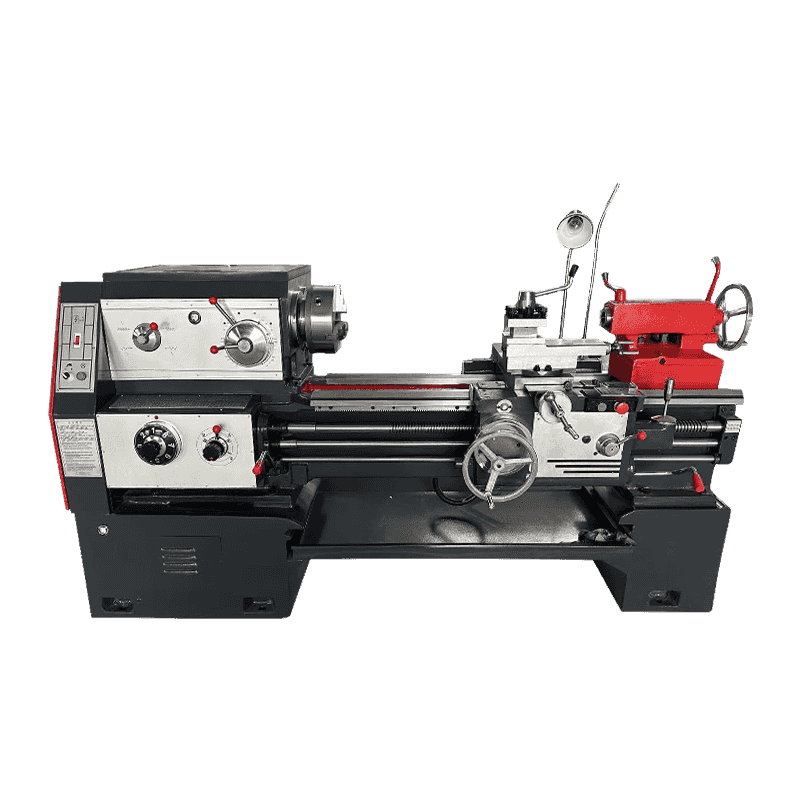
Sur un tour à deux axes, la liste se réduit encore. L'ébauche, la finition, le filetage, le perçage et la vitesse de surface constante couvrent la grande majorité des travaux de production, c'est pourquoi les programmes de tournage ont tendance à paraître compacts jusqu'à ce qu'un outil motorisé ou une deuxième broche entre en scène. Une machine telle que le tour horizontal haute puissance CK6150 est programmée presque entièrement avec G71, G70 et G76, avec une vitesse de surface de manipulation G96 lors du dressage.
 Tour horizontal CNC haute puissance CK6150 Tour à commande numérique Voir le produit →
Groupes modaux et pièges de commande à l'intérieur d'eux
Chaque G-code appartient à un groupe modal, et un seul code d'un groupe peut être actif à la fois. G00, G01, G02 et G03 sont dans le même groupe, donc écrire G01 annule le mouvement rapide qui était actif avant lui. Vous n'avez jamais besoin de désactiver une commande modale ; vous émettez simplement la commande suivante du même groupe lorsque le type de déplacement change.
Une poignée de codes sont non modaux et n'agissent que sur le bloc où ils apparaissent. G04 pause, G28 retour de référence et G53 mouvements de coordonnées machine en sont les exemples habituels.
Commander à l’intérieur d’un bloc est tout aussi important. Quatre habitudes évitent la plupart des surprises :
- Mettez la commande d'unité (G20 ou G21) avant toute coordonnée, et jamais au milieu d'un cycle actif.
- Réglez le mode d'avance (G98 ou G99) avant la première valeur F. Le passage de par tour à par minute avec le même nombre F peut modifier la vitesse d'avance réelle d'un facteur de plus d'une centaine.
- Placez un appel d'outil et son décalage sur la ligne avant le déplacement qui l'utilise, pas après.
- Rétractez avec G00 jusqu'à une position sûre avant d'annuler la compensation de la fraise ou un cycle fixe.
Ce ne sont pas des préférences stylistiques. Ils décident si le bloc suivant est une avance rapide dans la pièce ou une avance contrôlée à la profondeur de coupe.
Dialectes : pourquoi le même travail nécessite un code différent
La norme définit le cœur du langage, pas la totalité. Le filetage, les cycles de perçage, la gestion des outils et la syntaxe des macros sont laissés au constructeur de contrôles, de sorte qu'un programme écrit pour une famille de contrôles doit généralement être modifié avant de pouvoir s'exécuter sur une autre.
Deux familles apparaissent le plus souvent sur les tours et centres de tournage polyvalents : les cycles multiblocs type Fanuc et les cycles appels type Siemens. Dans la programmation quotidienne, les différences ressemblent à ceci.
| Fonction | Contrôle de style Fanuc | Contrôle de style Siemens |
|---|---|---|
| Enfilage | G76 avec deux blocs de paramètres ou plus | G33 ou un appel de cycle de thread dédié |
| Cycles de perçage | G81, G83 avec paramètres R et Q | Cycle d'appels avec paramètres de profondeur, de maintien et de rétraction |
| Compensation du rayon d'outil | G41 et G42 avec un numéro de décalage D | G41 et G42 avec le rayon pris dans la table d'outils |
| Appel de sous-programme | M98 avec un numéro de programme | Un nom de sous-programme ou une instruction d'appel explicite |
| Variables macros | Variables numérotées écrites avec # | Paramètres R |
| Vitesse de surface constante | G96 avec une pince rapide séparée | G96 avec un paramètre de limite supérieure |
Voici la conséquence pratique pour un acheteur : le dialecte est décidé lors de l'achat, pas ensuite dans le magasin. Si un tour est spécifié avec une commande Siemens 808D, alors les programmes, le post-processeur et la formation des opérateurs doivent tous correspondre à ce choix. Une machine comme le tour vertical monocolonne CK5116B, fourni avec le système Siemens 808D, n'acceptera pas un fichier de cycle de style Fanuc sans que les blocs de cycle ne soient réécrits.
 Tour vertical à une colonne CNC Siemens 808D CK-5116B Tour à commande numérique Voir le produit →
Macros, sous-programmes et travail en contre-broche
Une fois qu'une famille de pièces partage une forme et ne diffère que par ses dimensions, la modification manuelle de chaque programme n'a plus de sens. Deux fonctionnalités suppriment la majeure partie de ce travail et une troisième modifie la façon dont toute la séquence est planifiée.
Sous-programmes
Un sous-programme contient une séquence répétée - un profil de rainure, une configuration de trous, une passe d'ébavurage - et est appelé depuis le programme principal. Modifiez le sous-programme une fois et chaque programme appelant récupère la modification lors de l'exécution suivante.
Variables et boucles de macro
Les variables macro stockent des nombres avec lesquels le programme peut calculer. Une seule macro peut aléser une famille de diamètres, en échelonnant une variable entre les passes et en s'arrêtant sur une condition, au lieu de dupliquer le même cycle pour chaque taille. Étant donné que la syntaxe arithmétique est spécifique au dialecte, les programmes lourds en macros constituent la partie la moins portable de toute bibliothèque de programmes.
Deux broches, deux canaux
Sur un centre de tournage bibroche, le programme doit également coordonner deux broches : couper sur la broche principale, piècener, passer l'ébauche à la contre-broche, finir la deuxième face. Les codes de synchronisation et les commandes d'attente empêchent les deux parties d'entrer en collision, et c'est le domaine le moins standardisé du langage. C'est exactement le territoire couvert par des machines telles que le centre de tournage à accostage automatique à double broche NC106DS, où la séquence de transfert est intégrée dans la conception de la machine plutôt qu'improvisée dans le programme.
 Centre de tournage horizontal à amarrage automatique à double broche NC-106DS Le centre de tournage horizontal à accueil automatique à double broche est une machine-outil avancée qui intègre plusieurs fonctions de traitement telles que le tournage, le perçage, le perçage... Voir le produit →
Comment tester un programme avant qu'il ne coupe le métal
Presque tous les crashs ont la même forme : le code n'a jamais été vérifié par rapport à l'état réel de la machine. Une courte routine les capture presque tous.
- Simulez sur le contrôle ou dans CAM et vérifiez le parcours d'outil par rapport au dessin, pas seulement pour les collisions.
- Exécutez le programme avec une priorité rapide réduite et un seul bloc actif, en surveillant l'affichage de la distance restant à parcourir à chaque approche.
- Décalez Z positivement d'une valeur sûre et exécutez l'ensemble du programme dans les airs, en confirmant les changements d'outils, les décalages, la direction de la broche et le liquide de refroidissement.
- Coupez la première pièce avec une avance réduite, puis vérifiez chaque dimension par rapport au dessin avant de lancer le programme en production.
- Enregistrez les décalages, la version du programme et la liste des outils sur une feuille de configuration afin que la prochaine exécution démarre à partir de valeurs connues plutôt que de la mémoire.
Deux minutes de travail d'un seul bloc sur la machine coûtent bien moins cher qu'un porte-outil cassé ou qu'un lot mis au rebut.
Que demander avant d'acheter une machine
Le langage de codage étant lié au contrôle, la sélection de la machine et la pratique de programmation constituent la même décision. Avant de signer, il convient de confirmer quelques points par écrit :
- Quel contrôle est installé et quel dialecte cela signifie pour les cycles, les macros et les sous-programmes.
- Si un post-processeur pour votre système CAM existe déjà pour ce contrôle.
- De quelle quantité de mémoire de programme dispose le contrôle et si une alimentation goutte à goutte est nécessaire pour les fichiers de surface volumineux.
- Combien de décalages d'origine et de décalages d'outils sont disponibles pour les configurations multi-fixations.
- Que des exemples de programmes, une sauvegarde des paramètres et une formation des opérateurs soient inclus.
- Quelle est la norme d'acceptation indiquée et si l'essai de coupe s'effectue sur votre pièce ou sur une pièce de démonstration.
Un constructeur qui a consacré deux décennies à l’équipement de coupe des métaux et qui expédie environ un millier d’unités par an a tendance à avoir des réponses claires à ces questions. Vous pouvez en savoir plus sur le contexte et histoire de l'équipe derrière ces tours avant de présélectionner un modèle.
